domingo, 4 de octubre de 2015

HERRAMIENTAS PARA TORNOS

 FUNDAMENTACION TEORICA
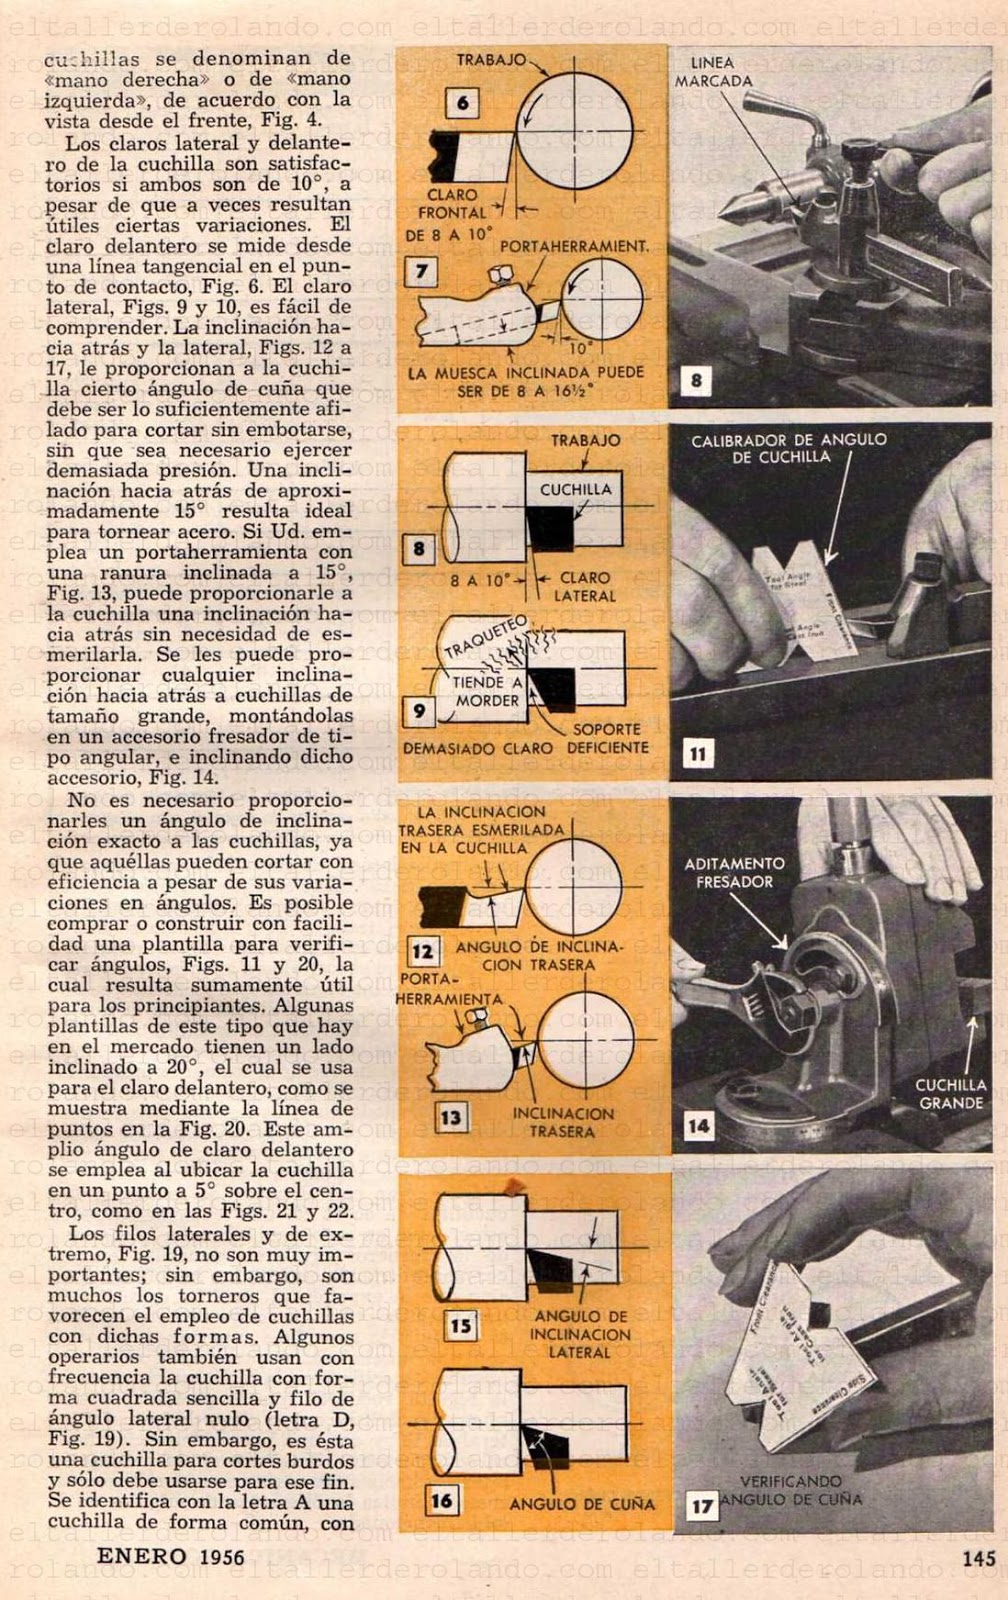
Las herramientas de corte utilizadas en máquinas herramientas,  como en el torno paralelo mecánico, debemos conocer las teorías  específicas de los buriles o cuchillas de corte.
 El torno paralelo mecánico es una máquina herramienta, que  nos permite la mecanización de piezas  metálicas o no metálicas de forma geométrica por revolución. El principio básico de operación y funcionamiento es cuando  en el cabezal (copa) se posiciona la pieza a maquinar y después en la torreta portaherramientas colocamos la  herramienta de corte.
El   eje  de la copa o cabezal recibe movimiento   circular  de la cadena cinemática (motor, caja Norton) haciendo  girar la  pieza y luego  se acerca el portaherramienta para  hacer tangencia superficial entre la pieza y el buril  con el fin de  mecanizar (rebajar el metal ) y conseguir las formas  geométricas revolucionadas según plano y orden operacional.
Con el carro portaherramienta girado  nos permite hacer inclinaciones  hacia la derecha o hacia la izquierda (0 ° a 90°) y así poder obtener conos (operación de conicidad).
 el torno  paralelo mecánico tiene cinco componentes principales saber:
1)      Bancada: Sirve de soporte para las otras unidades del torno. En su parte superior llegan guías por las que se desplaza el cabeza móvil o contrapunto y el carro principal.
2)      Cabezal fijo: Contiene los engranajes (caja Norton)  o poleas que impulsan la pieza de trabajo y las unidades de avance. Incluye el motor, husillo, selector de velocidad, selector de unidad de avance y selector de sentido de avance, sirve para soporte y rotación de la pieza de trabajo que se apoya en el husillo.
3)      Contrapunto: el contrapunto es el elemento que se utiliza para servir de apoyo y poder colocar las piezas que son torneadas entre puntos, así como otros elementos como porta brocas, o brocas para hacer taladrados, este puede mover y fijarse en diversas posiciones en lo largo de la bancada.
4)      Carro delantal: consta de carro principal, que produce los movimientos de la herramienta en dirección axial, y del carro transversal que se desliza transversalmente sobre el carro principal en dirección radial.
5)      Cabezal giratorio o copa: su función consiste en sujeta la pieza, a mecanizar. Hay vario tipos de copas de mordazas independientes de cuatro mordazas o  la copa universal, mayoritariamente empleada en el taller mecánico,  y copas magnéticas y de seis mordazas.

¿QUÉ ES UNA HERRAMIENTA DE CORTE O UN BURIL?
 Son las herramientas  o cuchillas de acero rápido (HSS) o insertos de tungsteno (wolframio) que cortan, desbastan el material en forma de viruta metálica desprendida del material en bruto.
El concepto de  buril: es  una herramienta manual de corte o cuchilla formada por una barra prismática con geometría volumétrica (paralelepípedo base cuadrada, base rectangular o cilindro) de acero templado, y afilada en el esmeril  en uno de sus extremos o punta  en forma de filo que sirve fundamentalmente para, cortar, marcar, ranurar o desbastar material.

 OPERACIONES A REALIZAR CON EL TORNO PARALELO MECANICO


En el torno tendremos nuestro pedazo de material, como una barra, y dependiendo de este, podemos hacer las siguientes acciones.
Cilindrado, refrentado, ranurado, roscado, Moleteado (conos, torneado esférico, segado o tronzado, chaflanado, taladrado.
Cada una de estas o la gran mayoría contara con su propio buril, así como subtipos en cada buril, así como también tendremos calibres en cada uno de ellos.


COMO SE DESIGNA A UN BURIL.
Un buril se designa básicamente por los tipos, cada tipo tendrá su aplicación, subtipos.
Aquí veremos la aplicación en una sencilla imagen.

Según la imagen tenemos los siguientes tipos.

Los de tipo A
Que son buriles que servirán para cilindrar y barrenar.
Dentro del tenemos dos tipos, Estilo AR, que es mano derecha y AL, que es mano izquierda.
Tipo B
Buriles para desbastar.
Estilo BR, mano derecha 15º Angulo.
Estilo BL, mano izquierda 15º Angulo.
Tipo C
Buriles para herramientas de forma
Estilo C, nariz cuadrada.
Tipo D
Buriles para acabado y perfilado.
Estilo D, nariz en punto, 80º Angulo incluido.
Tipo E
Buriles para roscar.
Estilo D, herramienta de roscado, 60º Angulo incluido.
Estilo ER, hacia derecha
Estilo EL, hacia la izquierda
Tipo F
Buril para refrenar y esquinar.
Estilo FR y FL, para derecha e izquierda respectivamente
Tipo G
Buriles para cilindrar y esquinar.
Estilo GR y GL, para derecha e izquierda respectivamente.
Tipo CTR
Cuchilla de corte.
Estilo CTR
Aquí vemos entonces la forma que tendrá el buril, la aplicación que tiene según el texto anterior y también el acabado que tendrá en nuestra pieza maquinada, simulando donde ira el buril, que acabado tendrá.
 QUE HACER CON ESTA INFORMACIÓN
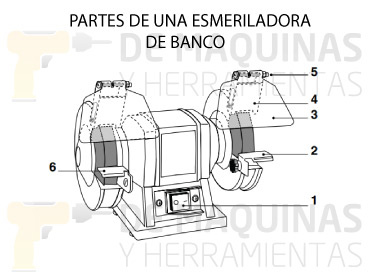
En el taller de mecánica industrial iniciar el afilado didáctico de los buriles según guía de aprendizaje  limando en balso cuadrado de 15 mm y posteriormente empleando varilla cold-roll  cuadrada de 3/8” calibrada cada una de las geometrías de los diferentes tipos o clases de afilado de cuchillas y buriles.
Para finalizar afilando técnicamente buriles HSS y de insertos de tungsteno  en el esmeril que luego empleara el estudiante de grado noveno de la especialidad de mecánica industrial en las operaciones de mecanizado en  el torno y en prácticas del taller según ruta de trabajo, orden operacional y planos mecánicos.


BROCAS


La broca es una pieza metálica de corte que crea orificios en diversos materiales cuando se coloca en una herramienta mecánica como taladro, berbiquí u otra máquina. Su función es formar un orificio o cavidad cilíndrica.
Para elegir la broca adecuada al trabajo se debe considerar la velocidad a la que se debe extraer el material y la dureza del mismo. La broca se desgasta con el uso y puede perder su filo, siendo necesario un reafilado, para lo cual pueden emplearse máquinas afiladoras, utilizadas en la industria del mecanizado. También es posible afilar brocas a mano mediante pequeñas amoladoras, con muelas de grano fino.


TIPOS DE BROCAS
Dependiendo de su aplicación, las brocas tienen diferente geometría. Entre muchos tipos de brocas podemos citar:
  • Brocas normales helicoidales: Generalmente se sujetan mediante portabrocas. Existen numerosas variedades que se diferencian en su material constitutivo y tipo de material a taladrar.
  • Broca metal alta velocidad: Para perforar metales diversos, fabricadas en acero de larga duración; las medidas más usuales son:
1/16 5/64 3/32 7/64 1/8 9/64 5/32 11/64 3/16 13/64 7/32 15/32 1/4 5/16 y 3/8
  • Brocas para perforar hormigón: Brocas para perforar hormigón y materiales pétreos normalmente fabricadas en acero al cromo con puntas de carburo de tungsteno algunas de valor más elevado tienen zancos reducidos para facilitar introducirlas en taladros más pequeños y para evitar los giros cuentan con el mismo zanco en forma de triángulo denominado p3 antiderrapante y acabados color cobalto; las medidas más comunes son:
3/16*6 1/4*4 1/4*6 1/4*12 5/16*4 5/16*6 5/16*12 3/8*5 3/8*6 3/8*12 1/2*6 1/2*12
  • Brocas para perforar piezas cerámicas y vidrio: Fabricadas en carburo de tungsteno para facilitar la perforación de piezas cerámicas y vidrio, y carentes de la hélice ya que solo es el diamante montado sobre el zanco; las medidas más comunes son:
1/8 3/16 1/4 5/16 3/8 1/2
  • Broca larga: Se utiliza para taladrar los interiores de piezas o equipos, tarea que sería imposible con una broca normal.
  • Broca super larga: Empleada para taladrar los muros de viviendas a fin de introducir cables, por ejemplo
  • Broca de centrar: Broca de diseño especial empleada para realizar los puntos de centrado de un eje para facilitar su torneado o rectificado.
  • Broca para berbiquí: Usadas En carpintería de madera, por ser de muy bajas revoluciones. Las hay de diferentes diámetros.
  • Broca de paleta: Usada principalmente para madera, para abrir muy rápidamente agujeros con berbiquí, taladro o barreno eléctrico. También se le ha conocido como broca de espada planas o de manita.
  • Broca para excavación o Trépano: Utilizada para la perforación de pozos petrolíferos y sondeos.
  • Brocas para máquinas de control numérico: Son brocas especiales de gran rendimiento y precisión que se emplean en máquinas de control numérico, que operan a altas velocidades de corte.


MOLETEADO


Moleteado de una superficie es la terminación que se le da a la misma para facilitar el agarre.
Puede realizarse por deformación, extrusión o por corte, este último de mayor profundidad y mejor acabado.
La norma DIN 82 regula los diferentes tipos de mecanizado que se pueden efectuar


Proceso de moleteado en torno

Es un proceso de conformado en frío del material mediante unas moletas que presionan la pieza mientras da vueltas. Dicha deformación genera un incremento del diámetro inicial de la pieza. El moleteado se realiza en piezas que se tengan que manipular a mano para evitar el resbalamiento que tuviesen en caso de ser lisa. El moleteado se realiza en los tornos con moletas de diferentes pasos y patrones. Para que el moleteado quede exacto se debe llevarlo primero al cabezal del torno para que quede paralelo.
Existen los siguientes tipos de moleteado por deformación:
  • Radialmente, cuando la longitud moleteada en la pieza coincide con el espesor de la moleta a utilizar.
  • Longitudinalmente, cuando la longitud excede al espesor de la moleta. Para este segundo caso la moleta siempre ha de estar biselada en sus extremos.


FRESADORA CNC

EL FUNCIONAMIENTO DE LA FRESADORA CNC

La introducción del control numérico computarizado (CNC) ha ampliado exponencialmente las aplicaciones de las máquinas industriales mediante la automatización programable de la producción y el logro de movimientos imposibles de efectuar manualmente, como círculos, líneas diagonales y otras figuras más complicadas que posibilitan la fabricación de piezas con perfiles sumamente complejos. Esto también se traduce en la optimización de muchas variables esenciales de todo proceso de manufactura: productividad, precisión, seguridad, rapidez, repetitividad, flexibilidad y reducción de desechos.
La multiplicidad de fresadoras que existen hoy en día se ha expandido cómodamente hacia la proliferación de sus pares equipadas con CNC. De hecho, también existen kits especiales para transformar las viejas fresadoras en una fresadora CNC.

Básicamente, las fresadoras CNC son muy similares a las convencionales y poseen las mismas partes móviles, es decir, la mesa, el cabezal de corte, el husillo y los carros de desplazamiento lateral y transversal. Sin embargo, no presentan palancas ni manivelas para accionar estas partes móviles, sino una pantalla inserta en un panel repleto de controles y una caja metálica donde se alojan los componentes eléctricos y electrónicos que regulan el funcionamiento de motores destinados a efectuar el mismo trabajo que hacían las palancas y manivelas de las viejas máquinas. Entre estos componentes se encuentra el CNC, que es una computadora principalmente responsable de los movimientos de la fresadora a través del correspondiente software. La combinación de electrónica y motores o servomotores de accionamiento es capaz de lograr todas las operaciones de fresado posibles.
Para comprender el control de movimientos que ejerce el CNC, vamos a repasar brevemente cómo funciona una fresadora convencional.

http://www.demaquinasyherramientas.com/wp-content/uploads/2013/01/Imagen-1.jpg
La figura esquematiza una fresadora típica. En este tipo de máquinas, las manivelas accionan las partes móviles en forma manual para que la herramienta de corte (fresa) se desplace linealmente en por lo menos tres ejes, que reciben el nombre de ejes principales:
Eje X: horizontal y paralelo a la superficie de sujeción de la pieza. Se asocia con el movimiento en el plano horizontal longitudinal de la mesa de fresado.
Eje Y: forma un triedro de sentido directo con los ejes X y Z. Se asocia con el movimiento en  el plano horizontal transversal de la mesa de fresado.
Eje Z: donde va montada la fresa, es el que posee la potencia de corte y puede adoptar distintas posiciones según las posibilidades del cabezal. Se asocia con el desplazamiento vertical  del cabezal de la máquina.
Si la fresadora dispone de una mesa fija, estos tres desplazamientos son ejecutados por el cabezal.
Ahora bien, es claro que el fresado de piezas más complejas requerirá un mayor número de ejes cuya trayectoria no sea únicamente lineal, sino también rotatoria. En este punto es donde el concepto de CNC entra en juego, dando origen a una multiplicidad de ejes complementarios controlados de forma independiente y determinados por el movimiento de mesas giratorias y/o cabezales orientables. Esto origina una diversidad de modelos de máquinas que posibilitan el mecanizado de la pieza por diferentes planos y ángulos de aproximación.
En la siguiente figura vemos un ejemplo de fresadora CNC con sus componentes básicos y ejes principales (X, Y, Z) y complementarios (B, W).


http://www.demaquinasyherramientas.com/wp-content/uploads/2013/01/Imagen-2.jpg

1 – Columna
2 – Pieza de trabajo
3 – Mesa de fresado, con desplazamiento en los ejes X e Y
4 – Fresa
5 – Cabezal de corte que incluye el motor del husillo
6 – Panel de control CNC
7 – Mangueras para líquido refrigerante
X, Y, Z – Ejes principales de desplazamiento
B – Eje complementario de desplazamiento giratorio del cabezal de corte
W – Eje complementario de desplazamiento longitudinal del cabezal de corte

La función primordial del CNC es la de controlar los desplazamientos de la mesa, los carros transversales y longitudinales y/o el husillo a lo largo de sus respectivos ejes mediante datos numéricos. Sin embargo, esto no es todo, porque el control de estos desplazamientos para lograr el resultado final deseado requiere el perfecto ajuste y la correcta sincronización entre distintos dispositivos y sistemas que forman parte de todo proceso CNC. Estos incluyen los ejes principales y complementarios, el sistema de transmisión, los sistemas de sujeción de la pieza y los cambiadores de herramientas, cada uno de los cuales presenta sus modalidades y variables que también deben estipularse adecuadamente.

Este riguroso control lo efectúa un software que se suministra con la fresadora y que está basado en alguno de los lenguajes de programación numérica CNC, como ISO, HEIDENHAIN, Fagor, Fanuc, SINUMERIK y Siemens. Este software contiene números, letras y otros símbolos -por ejemplo, los códigos G y M– que se codifican en un formato apropiado para definir un programa de instrucciones capaz de desarrollar una tarea concreta. Los códigos G son funciones de movimiento de la máquina (movimientos rápidos, avances, avances radiales, pausas, ciclos), mientras que los códigos M son las funciones misceláneas que se requieren para el maquinado de piezas, pero no son de movimiento de la máquina (arranque y paro del husillo, cambio de herramienta, refrigerante, paro de programa, etc.). De esto se desprende que para operar y programar este tipo de máquinas se requieren conocimientos básicos en operaciones de mecanizado en equipo convencional, conocimientos elementales de matemática, dibujo técnico y manejo de instrumentos de medición.

En la actualidad el uso de programas CAD (diseño asistido por computadora) y CAM (fabricación asistida por computadora) es un complemento casi obligado de toda máquina CNC, por lo que, generalmente, la manufactura de una pieza implica la combinación de tres tipos de software:
  1. CAD: realiza el diseño de la pieza.
  2. CAM: calcula los desplazamientos de los ejes para el maquinado de la pieza y agrega las velocidades de avance, velocidades de giros y diferentes herramientas de corte.
  3. Software de control (incluido con la máquina): recibe las instrucciones del CAM y ejecuta las órdenes de desplazamiento de las partes móviles de la fresadora de acuerdo con dichas instrucciones.
El siguiente video ilustra la manufactura de una pieza mediante CAD/CAM:


Las fresadoras CNC están adaptadas especialmente para el fresado de perfiles, cavidades, contornos de superficies y operaciones de tallado de dados, en las que se deben controlar simultáneamente dos o tres ejes de la mesa de fresado. Aunque, dependiendo de la complejidad de la máquina y de la programación efectuada, las fresadoras CNC pueden funcionar de manera automática, normalmente se necesita un operador para cambiar las fresas, así como para montar y desmontar las piezas de trabajo.
Entre las industrias que emplean habitualmente fresadoras CNC se encuentran la automovilística (diseño de bloques de motor, moldes y componentes diversos), la aeroespacial (turbinas de aviones) y la electrónica (elaboración de moldes y prototipos), además de las dedicadas a la fabricación de maquinaria, instrumental y componentes eléctricos.
Veamos en este video algunos tipos de fresadoras CNC, así como ejemplos de funcionamiento.

TORNO CNC


El torno CNC es un torno dirigido por control numérico por computadora.
Ofrece una gran capacidad de producción y precisión en el mecanizado por su estructura funcional y la trayectoria de la herramienta de torneado es controlada por un ordenador que lleva incorporado, el cual procesa las órdenes de ejecución contenidas en un software que previamente ha confeccionado un programador conocedor de la tecnología de mecanizado en torno. Es una máquina que resulta rentable para el mecanizado de grandes series de piezas sencillas, sobre todo piezas de revolución, y permite mecanizar con precisión superficies curvas coordinando los movimientos axial y radial para el avance de la herramienta.

TORNO VERTICAL


El  torno vertical,  Es Una Variedad de torno, de eje vertical, Diseñado para mecanizar piezas de gran Tamaño, Que van sujetas al plato de garras u Otros Operadores Y Que Por Sus Dimensiones o pesos harían Difícil Do Fijación En un torno horizontal.
Los Tornos verticales sin Tienen Contrapunto Que Sino el único punto de Sujeción de las piezas es el plantó horizontales Sobre el Cual van apoyadas. La Manipulación de las piezas párrafo fijarlas en el plato en sí Hace Mediante grúas de puente o polipastos.     

sábado, 26 de septiembre de 2015

FRESADORA HORIZONTAL


Fresadoras Horizontales

Fresadora Horizontal.

Este tipo también tiene el eje porta fresa en horizontal, en el que se montan fresas cilíndricas. Dicho eje cuenta con un soporte exterior, para graduarse, junto al cabezal. Este soporte se apoya en dos lugares. Por un lado, sobre el mismo cabezal. (El cabezal es pues el encargado del desplazamiento vertical). Y por el otro, sobre el carnero (un rodamiento ubicado en el puente deslizante).
La mesa es una bancada fija, sobre la que se desliza un carro de gran longitud (muy similar a los de las máquinas de cepillado), en dos movimientos automáticos: transversal y longitudinal.
Para trabajos específicos, por ejemplo el labrado de ranuras paralelas, el husillo permite que se monte un tren de fresado, que no es otra cosa que una pieza que contiene varias fresas que trabajan en conjunción.
La fresadora horizontal está especialmente indicada para el labrado de ranuras o hendiduras, de muy distintas formas. La profundidad máxima de estas ranuras se calcula por la diferencia entre el radio exterior de los casquillos de separación, que sujetan el husillo, y el radio exterior de la fresa. Esto permite conocer, de antemano, si la máquina con la que queremos trabajar soporta las fresas que necesitamos para realizar las hendiduras, a las profundidas requeridas.

  Campo de aplicación
El campo de aplicación de las fresadoras es muy amplio y abarca la elaboración de superficies planas, de forma, asientos de chaveta, perfiles, ranuras helicoidales, ruedas dentadas, etc.     Operaciones
Las fresadoras tienen una gran variedad de uso, tal como, para  elaborar superficies planas, para elaborar superficies de forma, para elaborar ranuras, para tronzar.     Partes principales
Sobre la placa base 1 está instalada la bancada 2, en cuyo interior está dispuesto el mecanismo de movimiento con transmisión desde el motor eléctrico 3. Los números de revoluciones del husillo se conmutan con el auxilio del mecanismo de mando 4. En las guías verticales de la bancada está instalada la consola 5, que puede desplazarse por estas guías en dirección vertical. En las guías horizontales de la consola está instalado el carro transversal 6, la placa giratoria 7 y en las guías longitudinales de esta última, la mesa 8. Por esta razón el semiproducto sujeto sobre la mesa puede recibir el avance en tres direcciones: vertical, longitudinal y transversal. La placa giratoria 7 permite, si hay necesidad, girar la mesa de trabajo en dirección horizontal e instalarla a un ángulo necesario en relación con el eje del husillo 11 las fresadoras horizontales simples no tienen placas. La transmisión del avance de la mesa se encuentra alojada en el interior de la consola 5, consta además del motor eléctrico 9, la caja de avance 10 y otros mecanismos.
En la parte superior de la bancada, sobre las guías, está instalado el brazo 12 que puede desplazarse a mano por las guías. En el brazo se instalan los apoyos 13 para sujetar los mandriles fresadores. A la maquina se asignan generalmente los apoyos: uno con centro y el otro con cojinete. En dependencia de la longitud del mandril fresador, el apoyo puede desplazarse por las guías de la parte inferior del brazo; este desplazamiento se realiza también para cambiar la fresa o el mandril.
En el brazo pueden afianzarse dos tirantes 14 que unen el brazo con la consola para aumentar la rigidez de la maquina.   
 Principio de funcionamiento
El motor principal convierte la energía eléctrica en energía mecánica luego este la transfiere a la caja de velocidades la cual a su vez la transmite al usillo mediante engranes, granpas y árboles de ruedas dentadas y por ultimo esta energía mecánica pasa del usillo a la fresa. 
 Dispositivos
En las fresadoras podemos encontrar varios tipos de dispositivos tales como las granpas o bridas, el prisma, la mordaza, los cuales son dispositivos para fijar la pieza a la mesa, y existen otros que aumentan la capacidad tecnológica de la maquina como es el caso del  cabezal divisor y la mesa divisora.
 Herramientas
En las fresadoras además podemos encontrar diferentes tipos de herramientas las cuales se clasifican según su aplicación o características constructivas:
v   Por su aplicación:
1- Para elaborar superficies planas: (fresas cilíndricas y frontales)
2- Para elaborar ranuras: (fresas de disco y de vástago), (fresas de cabeza),
3- Para elaborar superficies de forma,
4- Para tronzar, .          
v   Por sus características:
1- Por la dirección del diente:
a) Recta, .
b) Helicoidal,
c) Con dientes alternados o bihelicoidal,.


HERRAMIENTAS DE CORTE DE FRESADORA


  HERRAMIENTAS DE CORTE UTILIZADAS EN LAS FRESADORAS

 PARA ACABADOS 

HERRAMIENTAS DE CORTE PARA LA FRESADORA
Las fresas van provistas en su periferia, o también en su cara frontal, de dientes o de cuchillas. Son útiles de varios filos y tienen respeto a los útiles de un solo filo, para cepillar y para tornear, la ventaja de que no se calienten tanto y de que tampoco se embotan tan rápidamente. Cada filo está cortando nada más que una fracción del tiempo que dura su revolución y durante el resto del tiempo se vuelva a enfriar.
También en el fresado, el material a trabajar y el tipo del trabajo, determinan los ángulos de filo. Estos dependen además del procedimiento de fresado. En el fresado paralelo el ángulo de filo es más puntiagudo; el ángulo de ataque tiene que ser más empinado (20 a 22°). El ángulo de incidencia se elige de 6°. Las fresas para metales ligeros van provistas, con objeto de conseguir un buen arranque de viruta, de huecos entre dientes especialmente grandes y redondeados. Para materiales duros se emplean fresas con muchos dientes, lo cual lleva consigo la existencia de huecos pequeños entre diente y diente: arrancan sólo virutas pequeñas.
Clases de fresas

Según la forma de sus dientes se distingue entre fresas de dientes puntiagudos por ejemplo: fresas cilíndricas. y fresas destalonadas.
Tipos de fresas
Fresas cilíndricas y fresas Frontales:
  • Las fresas cilíndricas tienen filos únicamente en su periferia. Se utilizan para desbastar y afinar superficies planas por medio de la maquina fresadora horizontal;
  • Las fresas cilíndricas acopladas, con dientes helicoidales de sentidos opuestos, tienen la ventaja de que el empuje axial queda en ellas parcialmente compensado;
  • Las fresas frontales cilíndricas tienen dientes no solamente en la periferia, sino también en una de las caras frontales. Se prestan estas fresas para trabajar superficies planas y rebajos en ángulo recto, tanto con la fresadora horizontal como la vertical.
Fresas en forma de disco se utilizan para fresar entalladuras estrechas:
  • La sierra circular se utiliza para cortar piezas y para hacer en ellas ranuras estrechas como, por ejemplo, en las cabezas de los tornillos;
  • Las fresas para ranurar con dientes rectos sirven para fresar ranuras planas. Con objeto de evitar el roce lateral, estas fresas van ahuecadas con la muela por ambos lados;
  • Las fresas de disco de dientes triangulares son apropiadas para chaveteros más profundos;
  • Las fresas de dientes cruzados van provistas de filos dirigidos alternativamente a la derecha y a la izquierda;
  • Las fresas de discos acoplados pueden , después de haber sido afiladas, volver a su primitiva anchura mediante interposición de las convenientes arandelas;
  • Fresa de disco en posición de trabajo.
Fresa con vástago:
 
  • Las fresas de vástago con fresas frontales cilíndricas de pequeño diámetro. El vástago o mango sirve para sujeción. Las fresas de vástago con corte a la derecha y hélice a la derecha o las de corte a la izquierda con hélice a la izquierda, pueden salirse del husillo como consecuencia del empuje axial. Para evitar esto, el mangos de fresa provistos de lengüeta de arrastre no se usan generalmente nada más que para cortes ligeros:
  • Las fresas de vástago para ranuras se prestan para la ejecución de ranuras en T;
  • Las fresas para agujeros rasgados tienen dos filos y se utilizan para el fresado de chaveteros y de agujeros rasgados.
Fresas de forma:
 
  • Las fresas angulares son necesarias para la ejecución de guías prismáticas;
  • La fresa frontal angular se utiliza para el mecanizado de guías en ángulo;
  • Las fresas de un solo filo se utilizan para pequeños trabajos de fresado de forma.Materiales de corte para las fresas
    Las fresas se fabrican de acero de herramientas de baja aleación o de alta aleación (acero rápido). Para casos de altas solicitaciones en las fresas se emplean éstas con filos de metal duro.
    En los cabezales de cuchillas, que se aplican especialmente para grandes arranques de viruta y grandes superficies, el cuerpo está ordinariamente constituido por buen y tenaz acero de construcción; únicamente las cuchillas insertadas se hacen de material caro de alto valor, por ejemplo de acero rápido o generalmente de metal duro.
    En los cabezales de cuchillas pueden ponerse en vez de estas cuchillas placas de corte giratorias de metal duro con 8 o 12 aristas cortantes y que se sujetan mecánicamente en un soporte. Los distintos filos no se reafilan, sino que las citadas placas de corte se van girando para ir empleando sucesivamente todos los filos. Cuando se han gastado todas las aristas cortantes de una placa se substituye por otra nueva.
    Cabezal Divisor    
      
    El cabezal divisor se necesita para la fabricación de piezas en las que hay que realizar trabajos de fresado según determinadas divisiones (ruedas dentadas, cuadrados y hexágonos, árboles de chavetas múltiples, fresas, escariadores). Con su ayuda también es posible fresar ranuras en espiral.
    En estos trabajos cabe distinguir la división sencilla o directa, la división indirecta y la división de compensación o división diferencial.
    El cabezal divisor (aparato divisor universal) consta de la carcasa en que va soportado el husillo del cabezal divisor. Este husillo sirve para alojar el montaje de sujeción. Las piezas a trabajar pueden sujetarse en voladizo o entre puntos. El disco divisor va fijado sobre el husillo del cabezal. En el aparato divisor también existe un mecanismo de tornillo sin fin necesario para la división indirecta, así como un dispositivo para la división diferencial y para el fresado de ranuras helicoidales.

FRESADORA HORIZONTAL


Fresadora Horizontal.


Este tipo también tiene el eje porta fresa en horizontal, en el que se montan fresas cilíndricas. Dicho eje cuenta con un soporte exterior, para graduarse, junto al cabezal. Este soporte se apoya en dos lugares. Por un lado, sobre el mismo cabezal. (El cabezal es pues el encargado del desplazamiento vertical). Y por el otro, sobre el carnero (un rodamiento ubicado en el puente deslizante).
La mesa es una bancada fija, sobre la que se desliza un carro de gran longitud (muy similar a los de las máquinas de cepillado), en dos movimientos automáticos: transversal y longitudinal.
Para trabajos específicos, por ejemplo el labrado de ranuras paralelas, el husillo permite que se monte un tren de fresado, que no es otra cosa que una pieza que contiene varias fresas que trabajan en conjunción.
La fresadora horizontal está especialmente indicada para el labrado de ranuras o hendiduras, de muy distintas formas. La profundidad máxima de estas ranuras se calcula por la diferencia entre el radio exterior de los casquillos de separación, que sujetan el husillo, y el radio exterior de la fresa. Esto permite conocer, de antemano, si la máquina con la que queremos trabajar soporta las fresas que necesitamos para realizar las hendiduras, a las profundidas requeridas.
 Las fresadoras horizontales constan de una columna donde una fresa cilíndrica es soportada en un extremo y en el otro por un rodamiento. La función principal de este aparato es la producción de ranuras de distinto grosor, como así también varias de aquellas al mismo tiempo con fresas especiales paralelas, que se conocen como “tren de fresado”, mejorando de esta manera la productividad del trabajo.

1.1-     Campo de aplicación
El campo de aplicación de las fresadoras es muy amplio y abarca la elaboración de superficies planas, de forma, asientos de chaveta, perfiles, ranuras helicoidales, ruedas dentadas, etc.
1.2-     Operaciones
Las fresadoras tienen una gran variedad de uso, tal como, para  elaborar superficies planas, para elaborar superficies de forma, para elaborar ranuras, para tronzar.
1.3-     Partes principales
Sobre la placa base 1 está instalada la bancada 2, en cuyo interior está dispuesto el mecanismo de movimiento con transmisión desde el motor eléctrico 3. Los números de revoluciones del husillo se conmutan con el auxilio del mecanismo de mando 4. En las guías verticales de la bancada está instalada la consola 5, que puede desplazarse por estas guías en dirección vertical. En las guías horizontales de la consola está instalado el carro transversal 6, la placa giratoria 7 y en las guías longitudinales de esta última, la mesa 8. Por esta razón el semiproducto sujeto sobre la mesa puede recibir el avance en tres direcciones: vertical, longitudinal y transversal. La placa giratoria 7 permite, si hay necesidad, girar la mesa de trabajo en dirección horizontal e instalarla a un ángulo necesario en relación con el eje del husillo 11 las fresadoras horizontales simples no tienen placas. La transmisión del avance de la mesa se encuentra alojada en el interior de la consola 5, consta además del motor eléctrico 9, la caja de avance 10 y otros mecanismos.
En la parte superior de la bancada, sobre las guías, está instalado el brazo 12 que puede desplazarse a mano por las guías. En el brazo se instalan los apoyos 13 para sujetar los mandriles fresadores. A la maquina se asignan generalmente los apoyos: uno con centro y el otro con cojinete. En dependencia de la longitud del mandril fresador, el apoyo puede desplazarse por las guías de la parte inferior del brazo; este desplazamiento se realiza también para cambiar la fresa o el mandril.
En el brazo pueden afianzarse dos tirantes 14 que unen el brazo con la consola para aumentar la rigidez de la maquina.    
1.4- Principio de funcionamiento
El motor principal convierte la energía eléctrica en energía mecánica luego este la transfiere a la caja de velocidades la cual a su vez la transmite al usillo mediante engranes, granpas y árboles de ruedas dentadas y por ultimo esta energía mecánica pasa del usillo a la fresa.
1.5- Dispositivos
En las fresadoras podemos encontrar varios tipos de dispositivos tales como las granpas o bridas, el prisma, la mordaza, los cuales son dispositivos para fijar la pieza a la mesa, y existen otros que aumentan la capacidad tecnológica de la maquina como es el caso del  cabezal divisor y la mesa divisora.
1.6- Herramientas
En las fresadoras además podemos encontrar diferentes tipos de herramientas las cuales se clasifican según su aplicación o características constructivas:
v   Por su aplicación:
1- Para elaborar superficies planas: (fresas cilíndricas y frontales),
2- Para elaborar ranuras: (fresas de disco y de vástago), (fresas de cabeza),
3- Para elaborar superficies de forma,
4- Para tronzar,        
v   Por sus características:
1- Por la dirección del diente:
a) Recta,.
b) Helicoidal, .
c) Con dientes alternados o bihelicoidal,